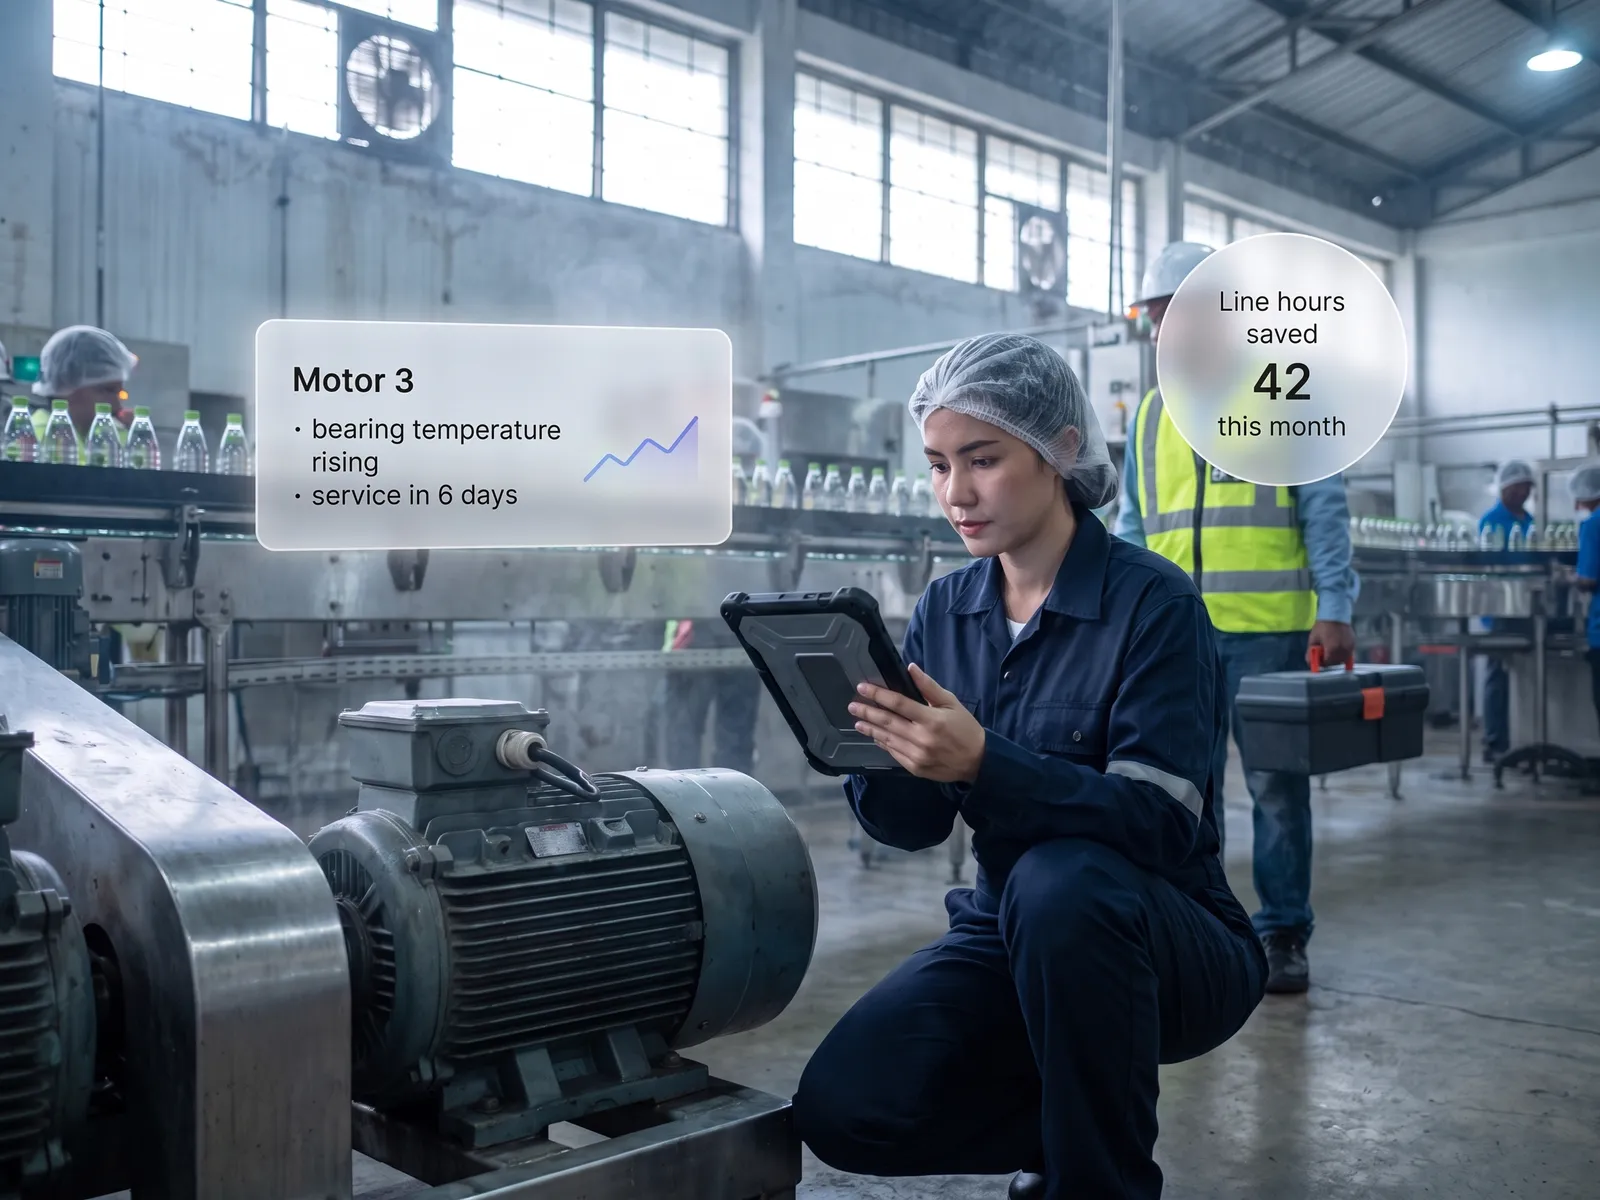
投じたお金の効果を、まず1本のラインで、不良品の減少や設備の稼働時間の増加として確かめられます。拡大するかどうかは、自社工場の数字を見て決められます。
AIトランスフォーメーションに戻る
工場・メーカー · 08 / 13
工場向けAIロードマップ
スライドの中のスマートファクトリーを、1本のラインで動く最初のシステムに変えます。成果は不良品の削減か設備の稼働時間の増加で測ります。
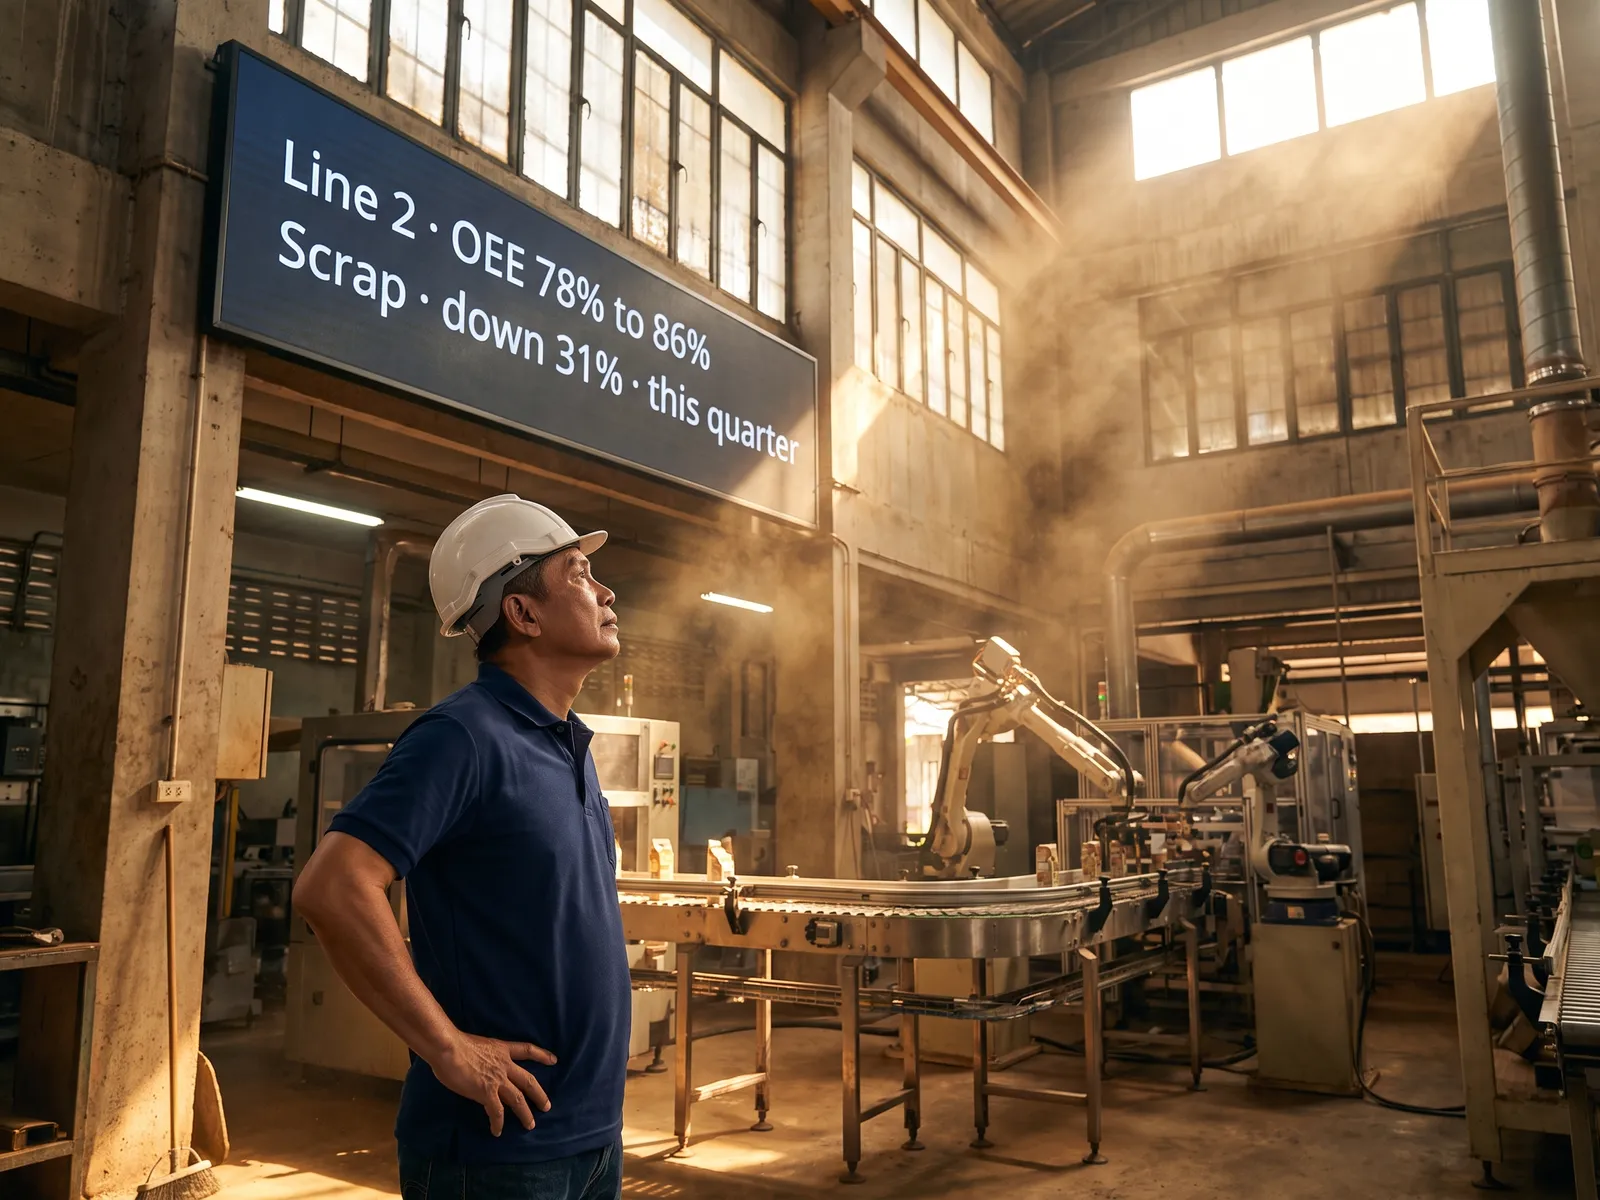 工場・メーカー
「経営陣はスマートファクトリーを望んでいるけど、現場はまだ生産実績を紙に書いている。センサーを買っても、そのデータを使う人がいない」
よくある課題
経営層はセミナーからスマートファクトリーという言葉を持ち帰ってきます。一方の現場では、生産実績と不良品の数を今もシフトごとに紙に書き、夕方に誰かがExcelに打ち込んでいます。昨年買ったセンサーは毎秒SCADAに値を送っていますが、その値を品質データと並べて見た人はいません。データはそろっているのに、置き場所も形式もばらばらです。
ベンダーがAIによる品質検査や故障予測を提案してきても、手元のデータで足りるのか、どのラインから始めるべきかを工場の中で答えられる人がいません。そのためプロジェクトは初日から大きくなりすぎるか、始まらないまま終わります。
解決の方法
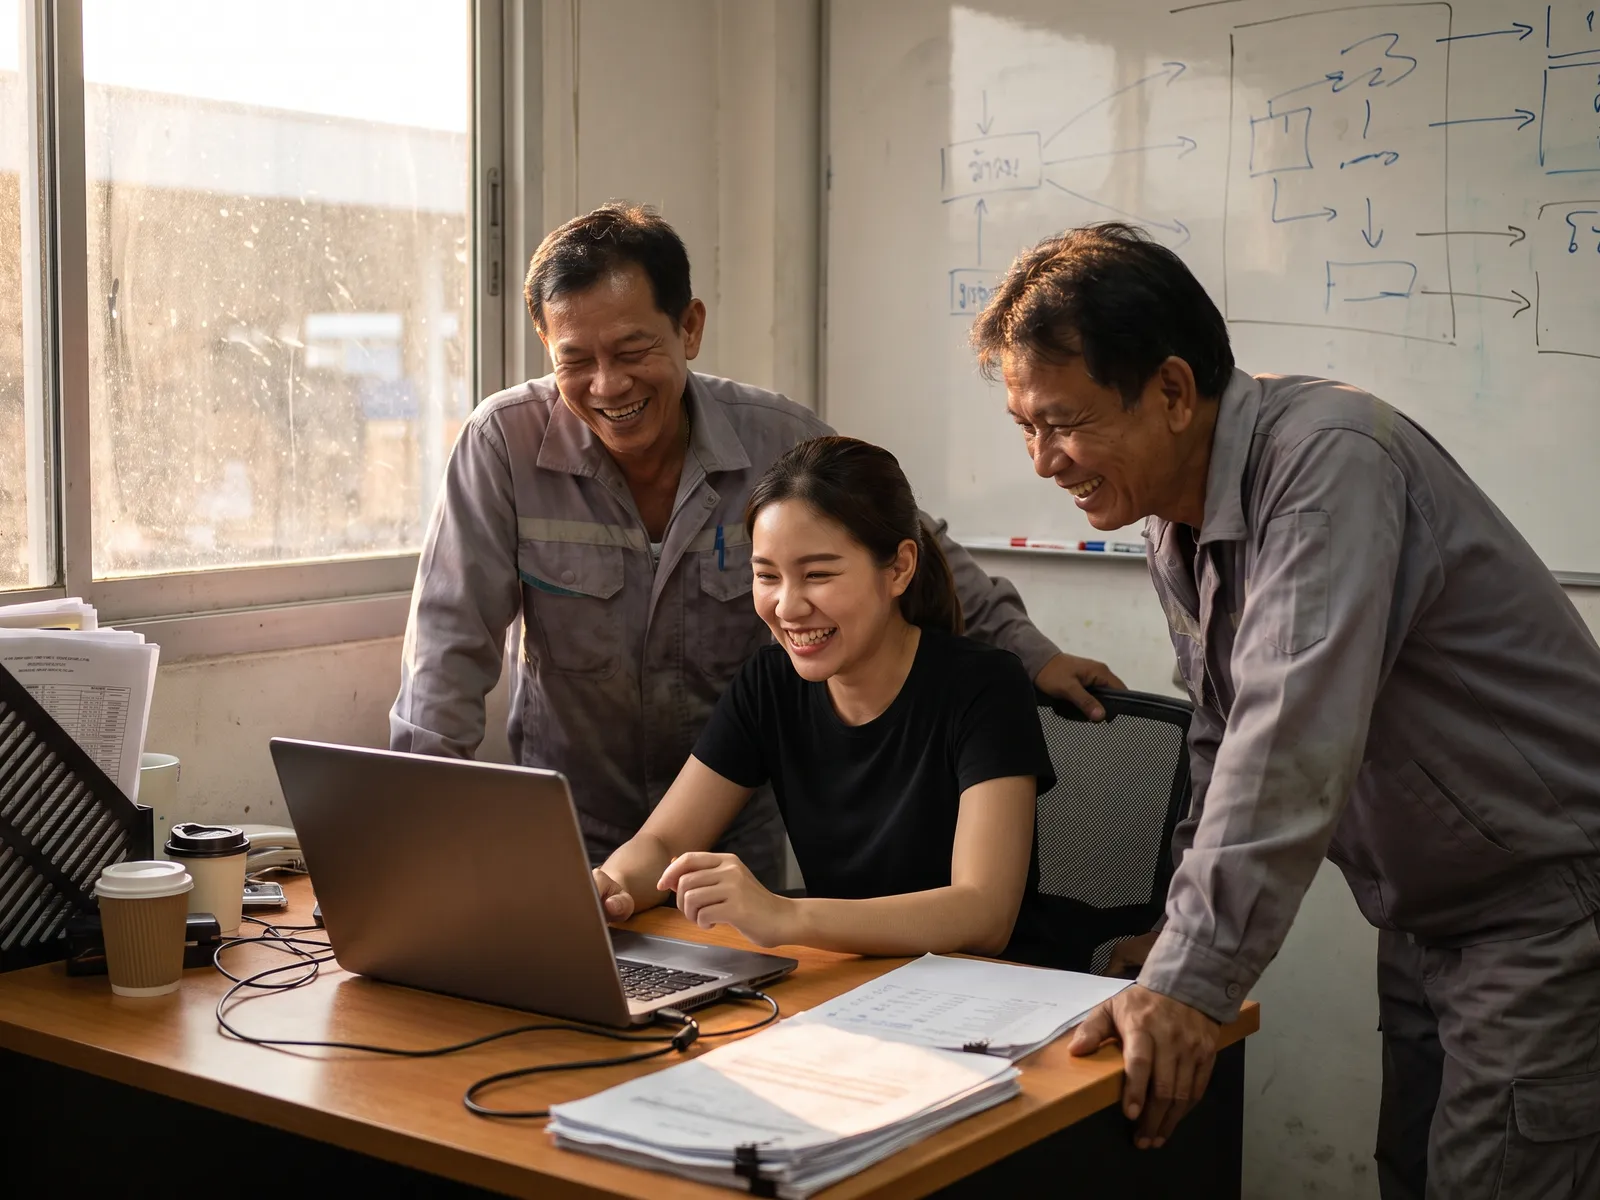
まず工場長、シフトリーダー、技術チームと一緒に工場を歩き、どのラインで不良が多いか、どの設備がよく止まるか、それぞれのデータがどこにあるかを確かめます。次に、今あるデータですでにできることと、先に集めるべきデータを率直にお伝えし、お客様の工場のコストから計算した投資対効果でユースケースを順位付けします。
一緒に作る試験導入のシステムは1本のラインに置きます。たとえば1か所で不良品を見つけるカメラや、1台の設備の故障を事前に知らせる仕組みです。指標は始める前に決め、途中でも測り、経営層が拡大を判断できる数字で結果をまとめます。システムを使うのは最初の週から現場のチーム自身です。
ラインの停止、ロットの出荷や保留、生産計画の変更は、これまでどおり人が決めます。システムが行うのは検査、警告、記録だけです。カメラが判断に迷った品は、自分で合否を決めずに人の確認に回します。
仕組みの流れ
業務の入口
- SCADAのセンサー値
- 紙やMESの生産実績と不良数
- ERPの修理履歴と生産計画
- シフトリーダー・技術者との工場巡回
AIが行うこと
- データがどこまで使えるか評価する
- ユースケースを投資対効果順に並べる
- 90日ロードマップを納品する
- 1本のラインで試験導入を一緒に作る
結果の届け先
- 現場が自分で使える試験導入のシステム
- 不良数と稼働時間のダッシュボード
- 拡大を判断するための数字
- 予算付きの次フェーズ計画
導入前と導入後
導入前
導入後
生産実績と不良数を紙に書き、夕方にExcelへ打ち込む
現場がタブレットで入力し、数字がすぐダッシュボードに出る
センサーは毎秒値を送るが、誰も使わない
センサー値が品質データと並び、異常があれば警告が届く
スマートファクトリーの計画が大きすぎて始まらない
効果を測れた最初のシステムが1本のラインにあり、次のラインも決まっている
導入で得られるもの
- 01
手元の設備、品質、生産のデータがどこまで使えるか、どの部分がまだ紙のままか、どこで追加の収集が必要かの調査レポート
- 02
投資対効果の高い順に並べたユースケース一覧(カメラによる品質検査、設備の故障予測、生産計画、紙に代わる現場での生産実績の入力など)
- 03
出発点とするラインを1本選び、フェーズごとの予算、体制、指標を定めて経営層に提示する90日ロードマップ
- 04
一緒に作る試験導入のシステム:1本のラインで動かし、導入前と比べて不良品がどれだけ減ったか、設備の稼働時間がどれだけ増えたかで測定
- 05
ラインの停止とロットの出荷判定を誰が決めるかのルールと、シフトリーダーと技術チームが自分たちで運用を続けるためのワークショップ
立場ごとのメリット
SCADAとMESの値は読み取り専用で取得し、制御ループには触れません。工場のネットワーク内に設置でき、ERPにはERPベンダーが対応している方法でつなぎます。
シフトリーダーは紙に書いてから打ち直す作業がなくなり、保全チームは今週どの設備を点検すべきかを前もって把握できます。
向いている業種
食品・飲料自動車部品電子機器包装材・プラスチック建材繊維・アパレル
お使いのシステムと連携
ERPMESSCADACMMSPower BIGoogle Sheets
開発プロセス
- 1
ヒアリング
要件・ユーザー・成功指標を定義し、着手前に範囲と価格を確定。
- 2
設計
UXとアーキテクチャを設計。プロトタイプ承認後に開発へ。
- 3
開発
AIで加速したスプリント。毎週デモ、シニアがレビュー。
- 4
テスト
合意した範囲に対してQA・セキュリティ・性能を検証。
- 5
公開・保守
本番リリース、チームトレーニング、月次保守プラン。
AIトランスフォーメーションのほかの解決策
サービス全体を見る 経営層・財務 経営層・財務部門向けAIロードマップ 営業部門 営業部門向けAIロードマップ 生産・オペレーション 生産・オペレーション部門向けAIロードマップ 人事 人事部門向けAIロードマップ マーケティング マーケティングチーム向けAIロードマップ IT・データ IT・データ部門向けAIロードマップ AIを全社に広げる組織 AI定着を支えるFDE(Forward Deployed Engineer) 病院・クリニックグループ 医療機関向けAIロードマップ 銀行・保険・証券 金融機関向けAIロードマップ 多店舗の小売業 小売業向けAIロードマップ 物流会社 運送・倉庫向けAIロードマップ 同族企業・中小企業 限られた予算で始めるAIロードマップ