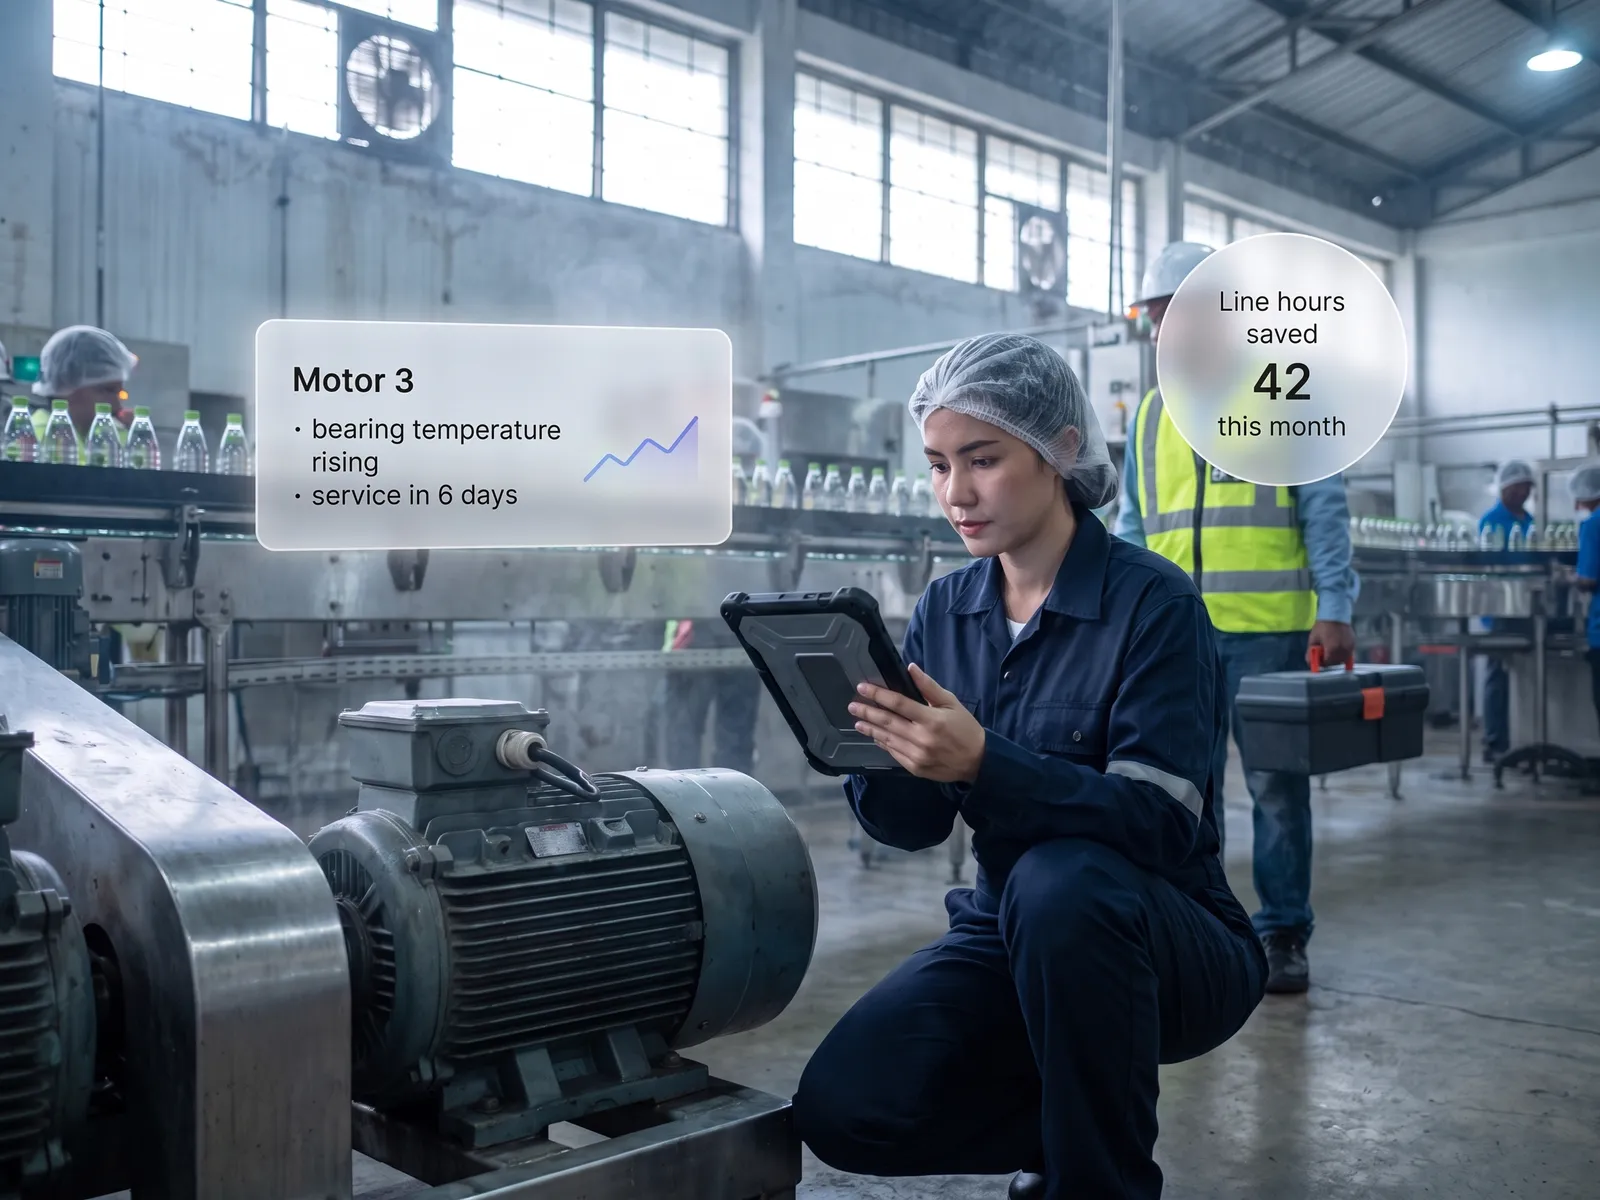
投入的钱换来多少废品减少、设备多运行多少小时,先在一条产线上看清楚,再根据您工厂自己的数字决定是否推广。
 工厂与制造商
“管理层想要智能工厂,可一线还在纸上记产量。传感器买回来了,数据却没人用。”
我们常见的问题
管理层从研讨会回来,开始谈“智能工厂”;现场每个班次却还在纸上记产量和废品,傍晚再有人录进 Excel。去年买的传感器每秒都把数值传进 SCADA,可从来没人把这些数值和质量数据放在一起看。数据其实都有,只是分散在不同地方、格式各不相同。
等供应商上门推销 AI 质检或故障预测系统时,工厂里没有人能回答现有数据够不够、应该从哪条产线开始。结果项目要么从第一天起就铺得太大,要么根本启动不了。
我们的解决方法
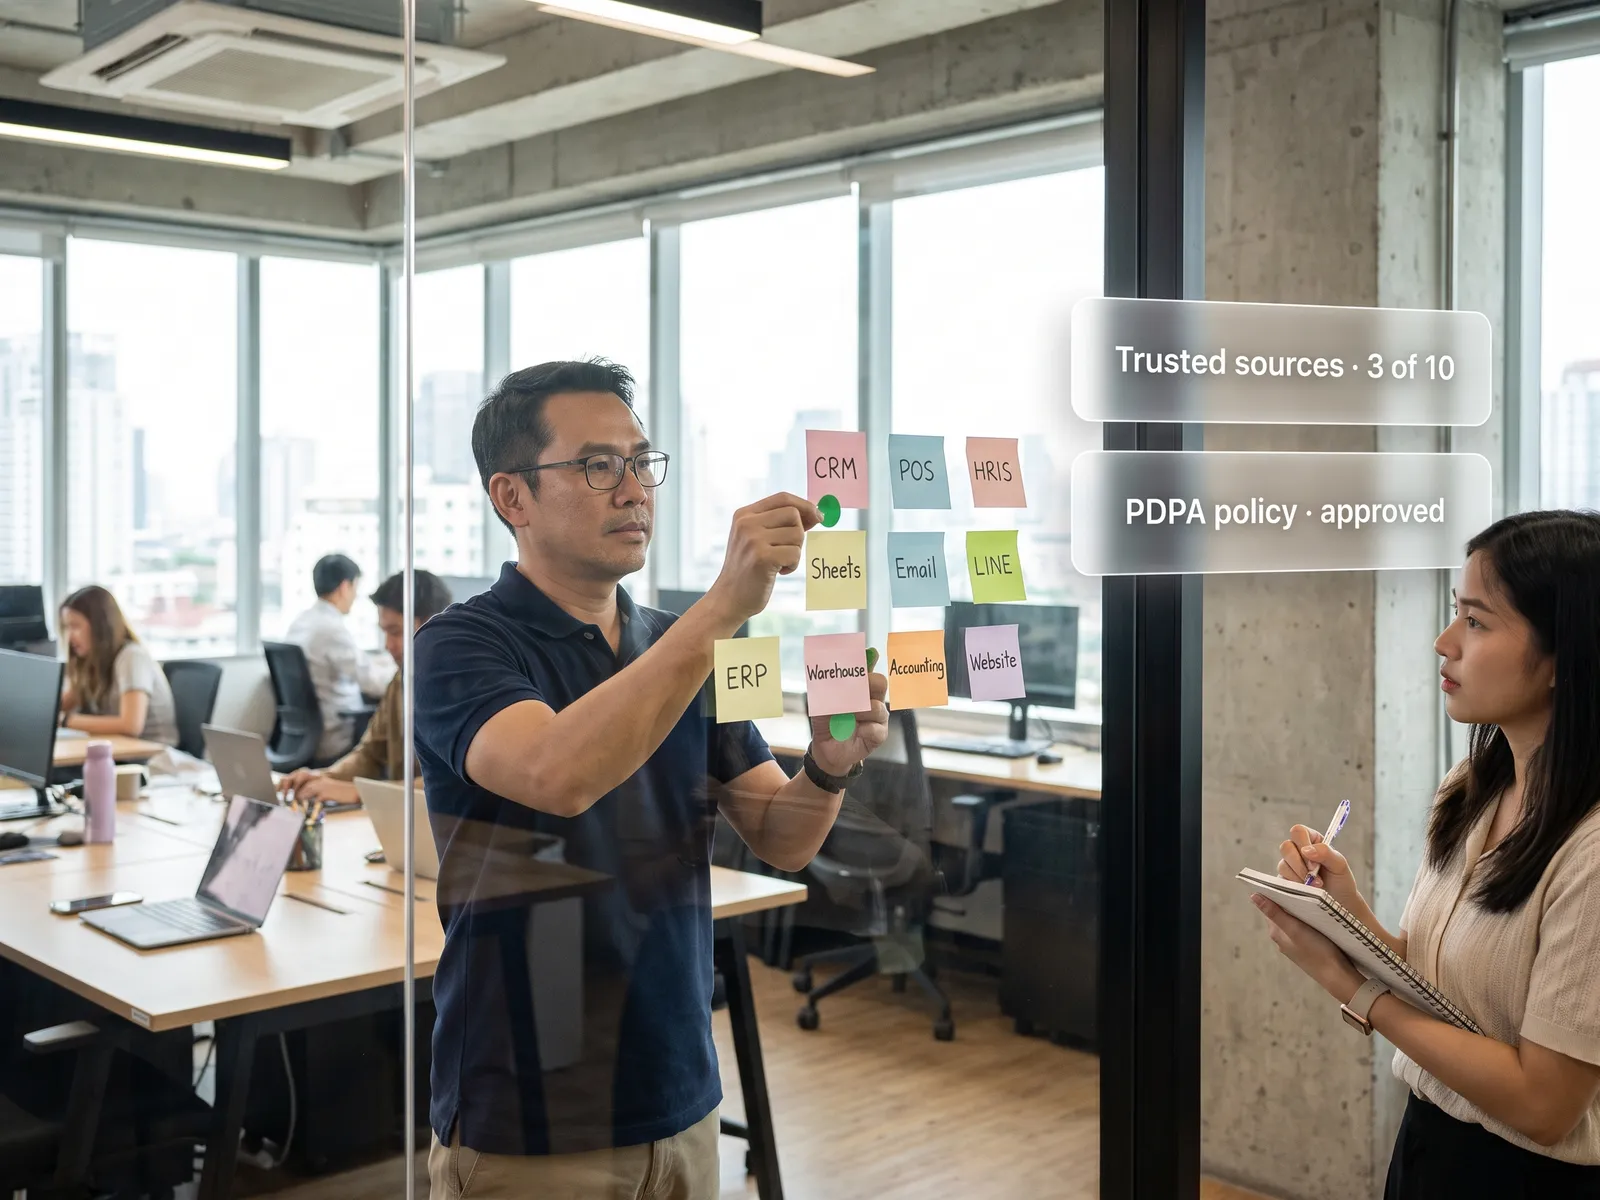
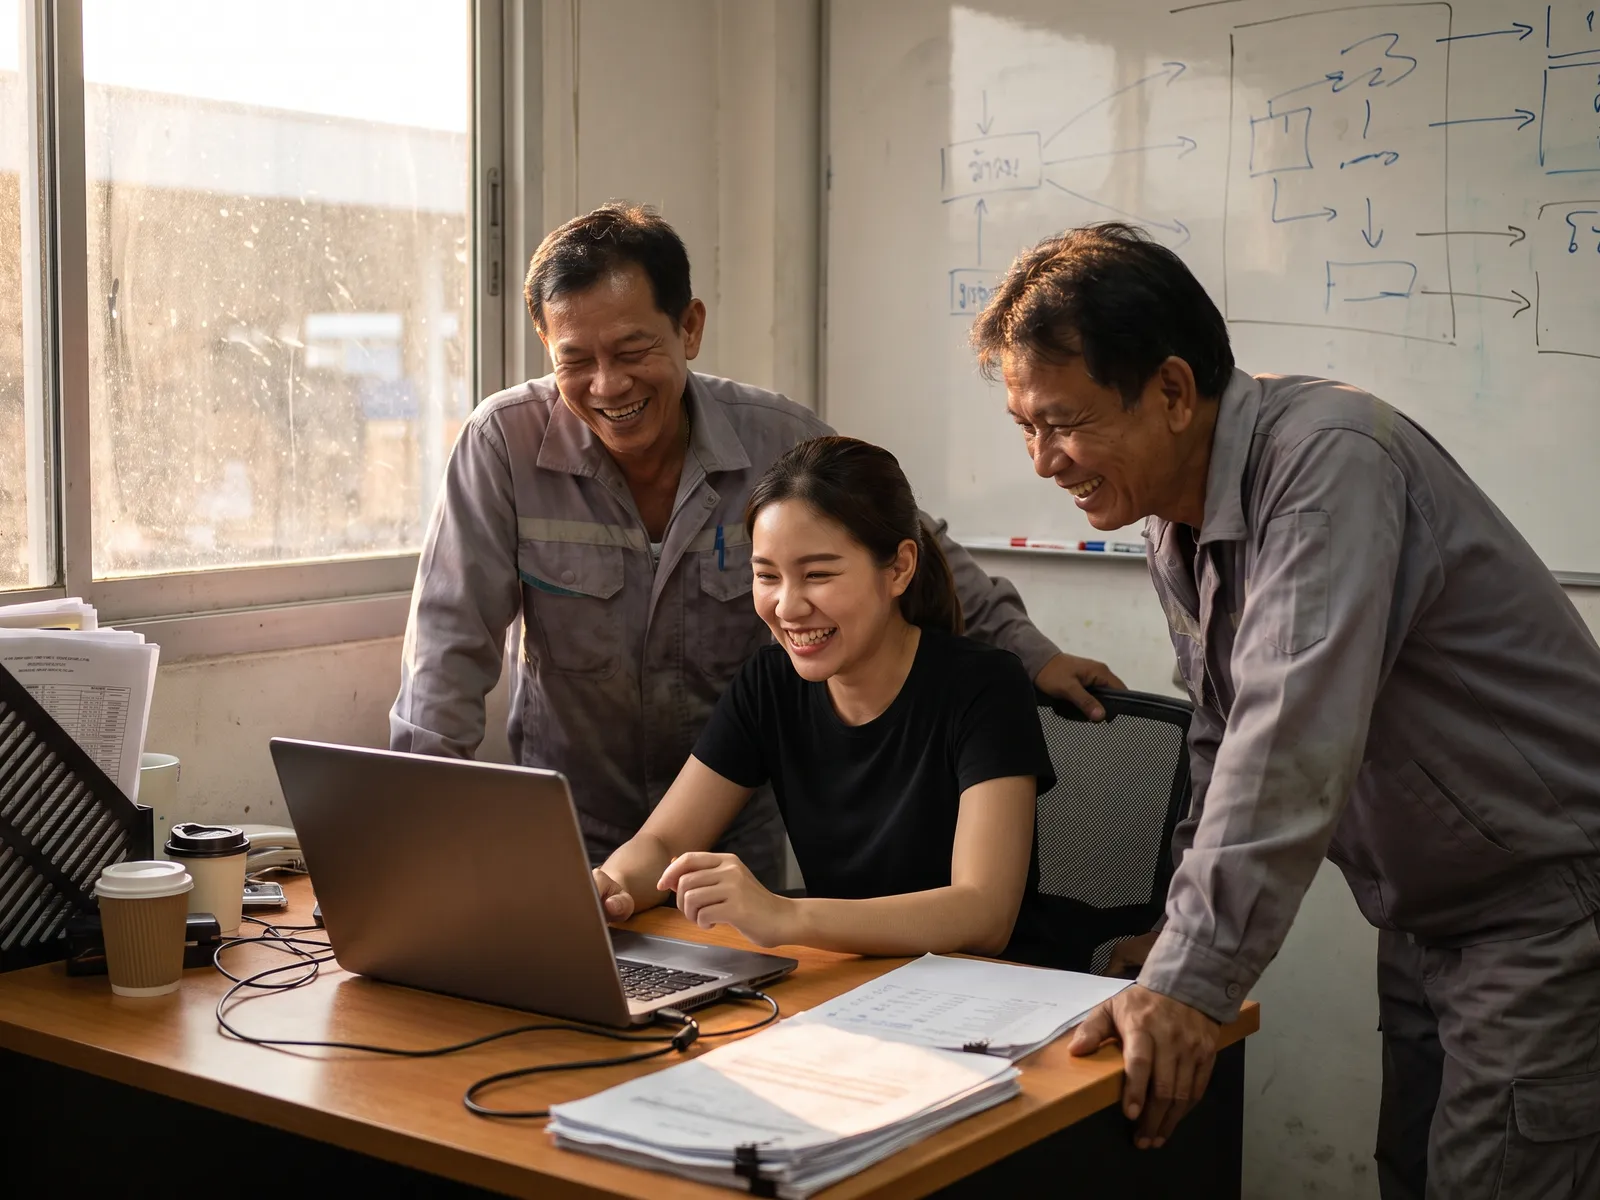
我们先和工厂经理、班组长、工程团队一起走一遍工厂,看哪条产线废品率高、哪台设备经常停机、各部分数据放在哪里。然后直接评估现有数据已经能做什么、哪些需要先补采,再按回报给应用场景排序,回报用您工厂自己的成本来计算。
共同搭建的试点系统只放在一条产线上,例如在一个工位用摄像头检测废品,或者为一台设备做故障预警。我们在开始前定好指标,过程中持续衡量,最后把结果整理成管理层可以据此决定是否推广的数字。现场团队从第一周起就自己使用系统。
停线、放行或扣留批次、调整生产计划,仍由人来决定,系统只做检测、预警和记录。摄像头拿不准的产品一律交给人判断。
系统如何运行
工作来源
- SCADA 的传感器数值
- 纸质记录或 MES 的产量与废品
- ERP 的维修记录和生产计划
- 与班组长和工程师走工厂
AI 做什么
- 评估数据的可用程度
- 按回报排序应用场景
- 交付 90 天路线图
- 共同在一条产线上试点
结果去向
- 现场能自己使用的试点系统
- 废品与设备运行小时仪表盘
- 决定是否推广的数据依据
- 下一阶段计划及预算
使用前后对比
使用前
使用后
产量和废品记在纸上,傍晚再录进 Excel
现场用平板录入,数字立即显示在仪表盘上
传感器每秒传数,却没人使用
传感器数值和质量数据并排查看,异常时自动预警
智能工厂项目铺得太大,始终没有启动
一条产线上有了可衡量的第一个系统,也知道下一条是哪条
您将获得
- 01
一份评估报告:现有的设备、质量和生产数据可用程度如何,哪些还停留在纸上,哪些地方需要补采数据
- 02
按回报排序的应用场景清单,例如摄像头质检、设备故障预测、生产排程、用现场录入取代纸质产量记录
- 03
90 天路线图,选定一条产线作为起点,写明每个阶段的预算、团队和指标,直接呈报管理层
- 04
在一条产线上共同搭建的试点系统,以废品减少量或设备多运行的小时数衡量,与项目开始前对比
- 05
规定停线和批次放行由谁决定,并举办工作坊,让班组长和工程团队自己维护系统
各方的收获
以只读方式读取 SCADA 和 MES 的数值,不碰控制回路,可以部署在工厂内网,并通过 ERP 厂商支持的方式连接 ERP。
班组长省去了先写在纸上再录一遍的重复工作,维修团队也能提前知道这周要检查哪台设备。
适合哪些企业
食品饮料汽车零部件电子包装和塑料建材纺织服装
对接您现有的系统
ERPMESSCADACMMSPower BIGoogle Sheets
开发流程
- 1
需求梳理
明确需求、用户与成功指标,开工前锁定范围与价格。
- 2
设计
设计 UX 与系统架构,原型确认后才进入开发。
- 3
开发
AI 加速的迭代冲刺,每周演示,资深工程师评审。
- 4
测试
按约定范围验证质量、安全与性能。
- 5
上线与维护
生产部署、团队培训与月度维护计划。