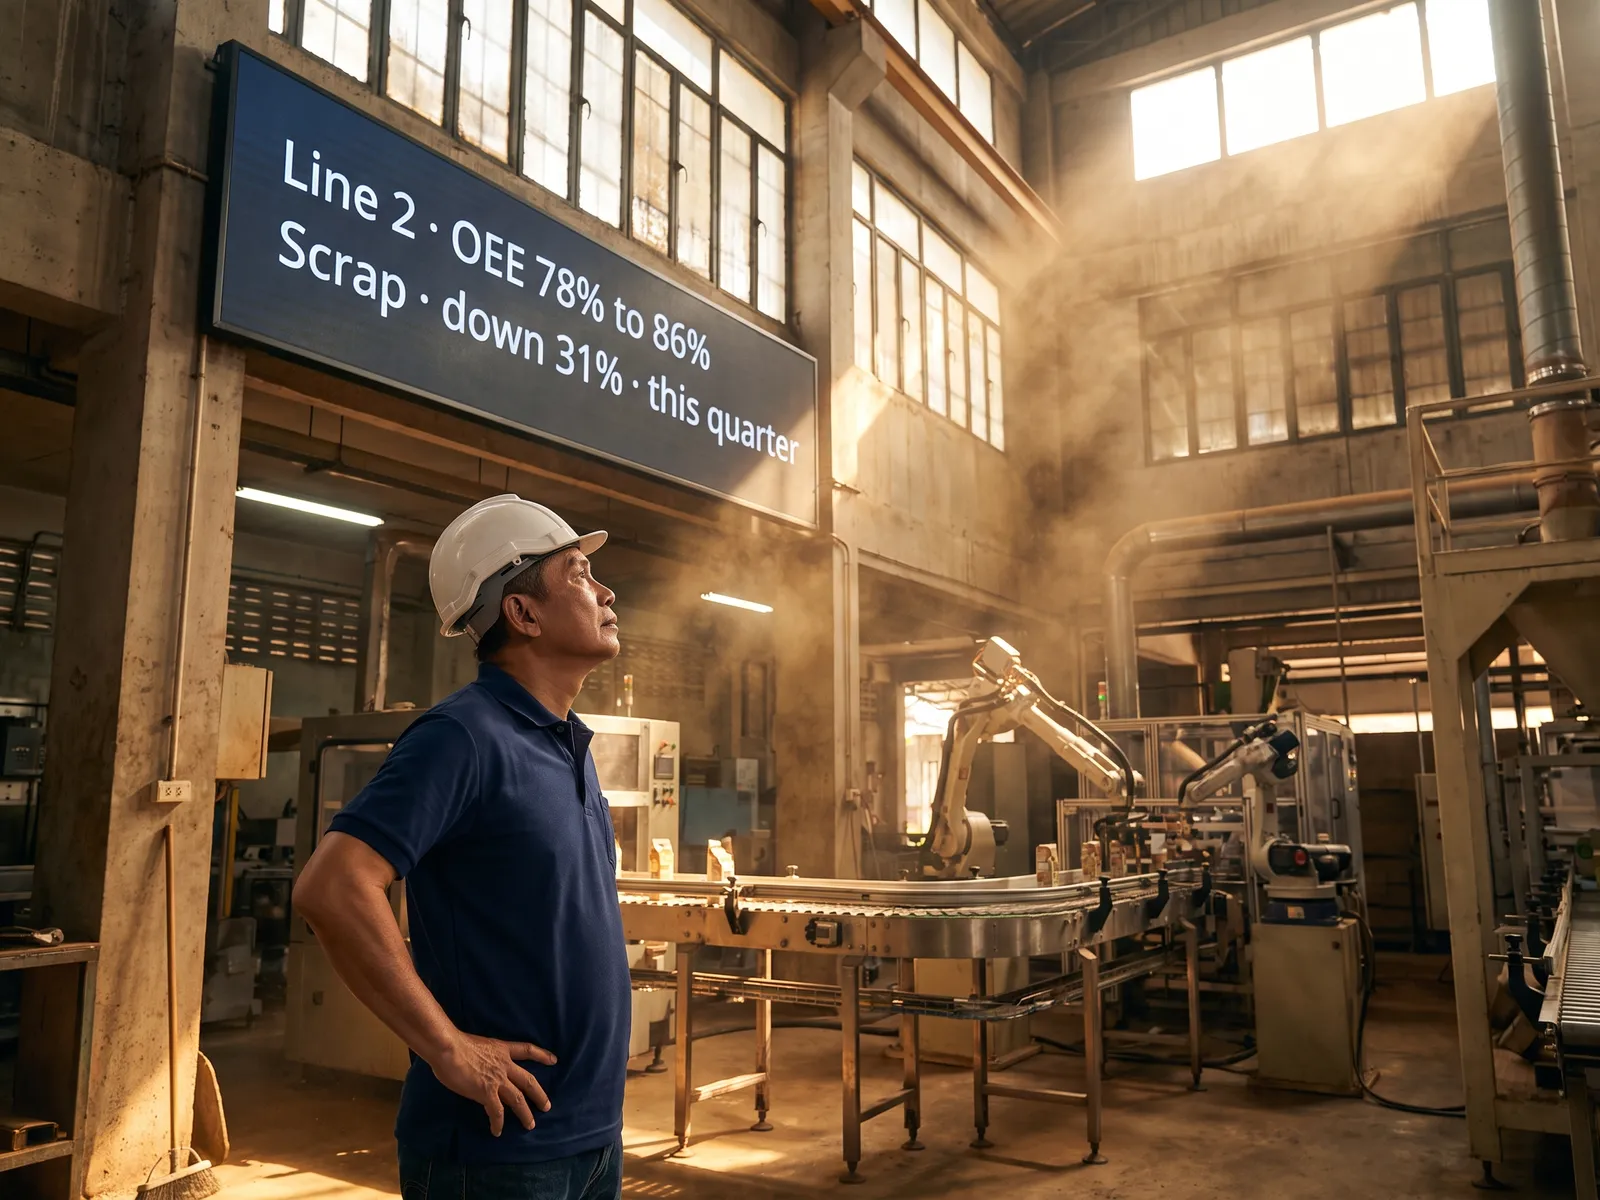
導入後にラインの稼働時間が何時間増えたかを数字で確認でき、次の設備への投資は1台目の結果を見て決められます。ベンダーのスライドを頼りに判断する必要はありません。
AIトランスフォーメーションに戻る
生産・オペレーション · 03 / 13
生産・オペレーション部門向けAIロードマップ
AI導入は、最も止まりやすい1台の設備から始めます。すでにあるセンサーデータで故障の前に知らせ、成果はラインの稼働時間で測ります。
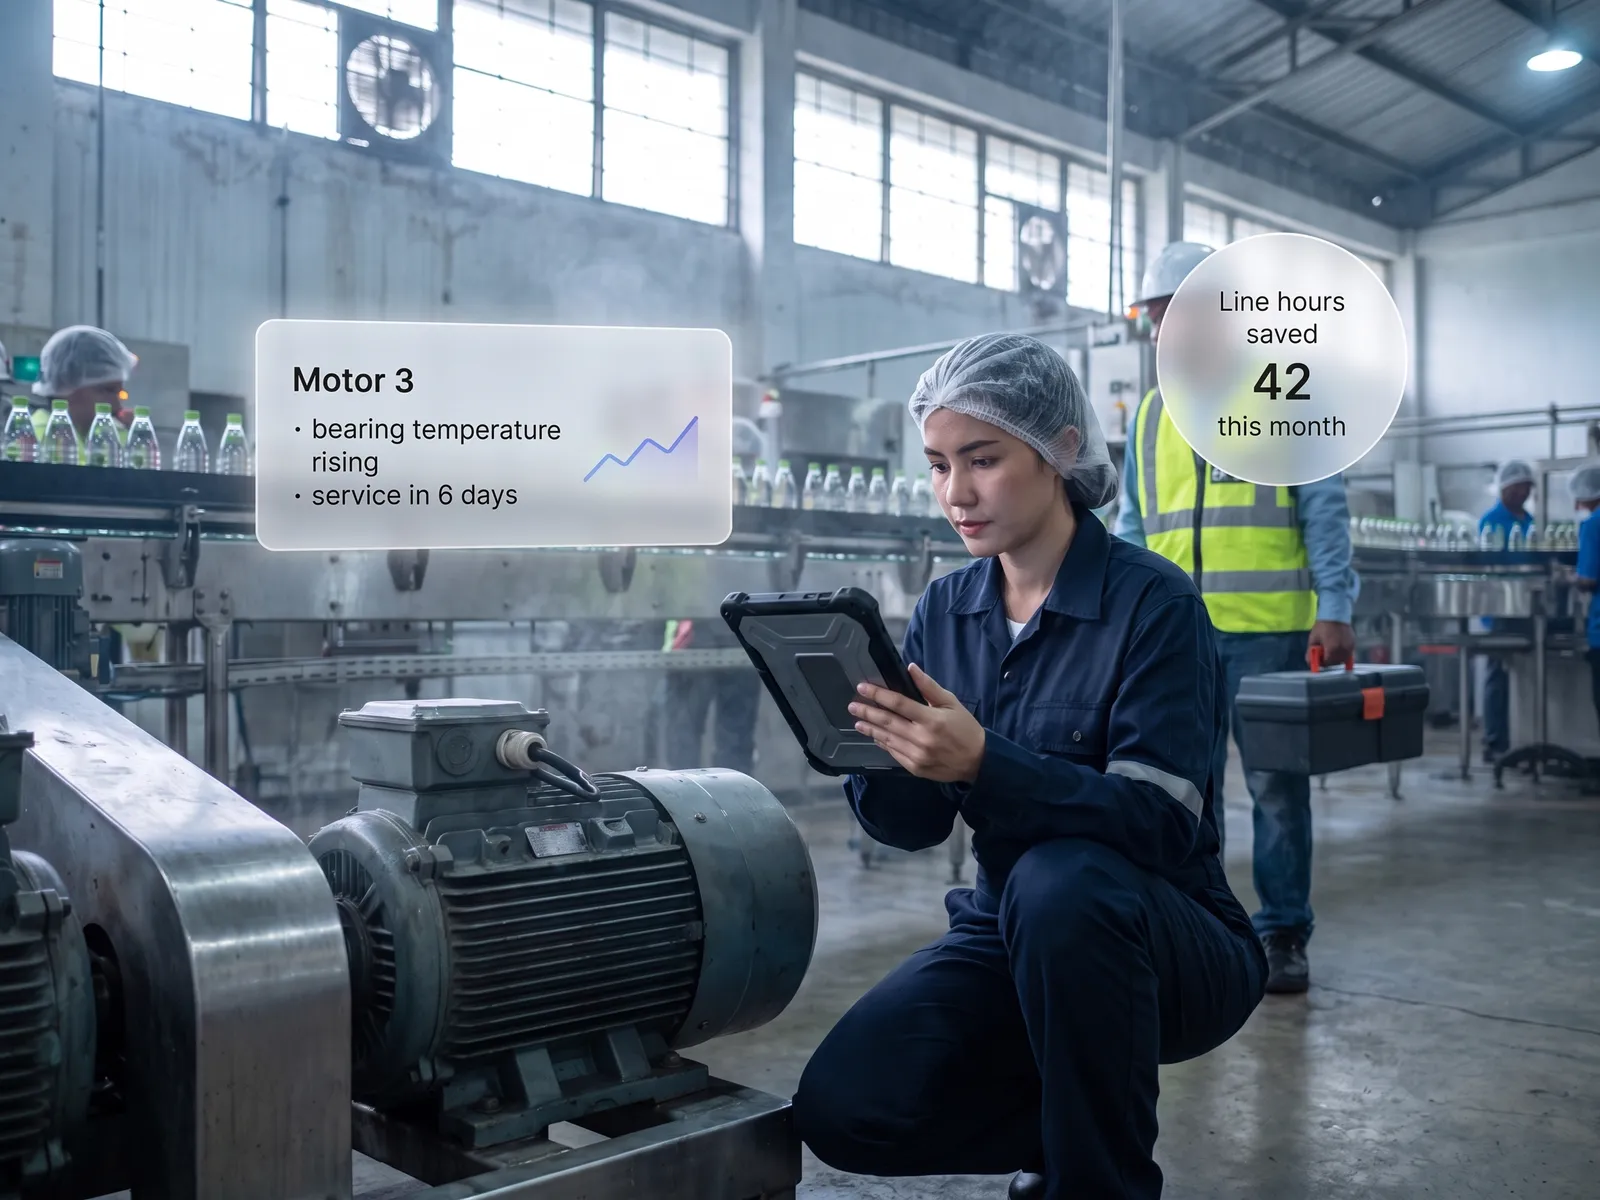 生産・オペレーション
「機械が壊れるのがわかるのは、壊れてから。ラインは丸一日止まるし、センサーのデータはあっても誰も見たことがない」
よくある課題
多くの工場はすでにセンサーを付けていて、設備の温度、振動、電流の値が毎秒SCADAに送られています。ただ、そのデータは制御室の画面に映るだけで、設備が壊れるまで誰も振り返りません。修理履歴は保全チームのノートか、一度もセンサー値と並べて見たことのないExcelに残っています。
その結果、設備は誰も予想していないときに壊れます。部品を待つ間ラインは丸一日止まり、受注の納期は遅れます。経営層はツールの営業担当からスマートファクトリーの話を聞かされますが、今あるデータで何ができるのかを説明できる人はいません。
解決の方法
まず生産責任者、保全チームと一緒にラインを歩き、どの設備が最も止まりやすいのか、どんな壊れ方をするのか、故障の前にセンサー値にどんな兆候が出ていたのかを確かめます。そのうえで、今ある過去データで予測できるのか、先にデータを集める必要があるのかを率直にお伝えします。集める必要があれば、何をどこに付けて何か月待つのかをロードマップに書きます。
一緒に作る最初のシステムが見るのは1台だけです。SCADAから値を読み、過去の故障の前に現れたパターンと比べ、値が通常の範囲から外れ始めたら、どの設備のどの値かを保全チームにLINEで知らせます。保全チームは、もともとラインが止まっている時間に修理を計画できるので、シフトの途中で緊急修理に追われずに済みます。
設備を止めるか、生産計画をずらすかは、これまでどおりラインリーダーが決めます。システムは警告と情報提供をするだけです。成果はラインの稼働時間と緊急停止の回数で測り、導入前と比べます。1台目ではっきりした結果が出てから、次の設備に広げます。
仕組みの流れ
業務の入口
- SCADAとPLCのセンサー値
- CMMSや修理ノートの修理履歴
- MESやERPの生産計画と実績
- 生産責任者・保全チームとのライン巡回
AIが行うこと
- データでどこまで予測できるか評価する
- ユースケースを投資対効果順に並べる
- 90日ロードマップを納品する
- 1台目の警告システムを一緒に作る
結果の届け先
- 保全チームへのLINE通知
- 工場長向けの設備状態ダッシュボード
- 次フェーズのセンサー追加計画
- 結果を読み、自分たちで運用する保全チーム
導入前と導入後
導入前
導入後
設備の故障に気づくのはラインが止まってから
故障の前に保全チームへLINEで警告が届き、もともとの停止時間に修理できる
センサーデータは毎秒記録されるが、誰も開かない
センサー値と修理履歴を1つの画面で並べて見られる
スマートファクトリーのツールを買ったが、どこから始めるかわからない
効果を測れた1台目と、次に取り組む設備の計画がある
導入で得られるもの
- 01
設備データの評価レポート(どのセンサーが何を何か月分記録しているか、今の修理履歴で故障を予測できる段階か)
- 02
投資対効果の高い順に並べた生産部門のユースケース一覧(故障の予兆検知、カメラによる品質検査、生産計画、現場での生産実績の記録など)
- 03
出発点とする設備かラインを1つ選び、センサーを追加する場所と効果の測り方を定めた90日ロードマップ
- 04
一緒に作る最初のシステム:最も止まりやすい設備のセンサー値と修理履歴を読み、値が異常を示し始めたら保全チームにLINEで知らせる事前警告の仕組み
- 05
設備の停止と生産計画の変更を誰が決めるかのルールと、ラインリーダーと保全チームが結果を読み、自分たちで運用を続けるためのワークショップ
立場ごとのメリット
SCADAやPLCの値は、OPC UAやヒストリアンを通じて読み取り専用で取得し、制御ループには触れません。データを外に出さない方針なら、工場のネットワーク内に設置できます。
保全チームはシフト中の緊急修理に走り回らずに済み、ラインリーダーは今週どの設備に注意すべきかを前もって把握できます。
向いている業種
食品・飲料工場自動車部品・電子部品包装材・プラスチック建材連続稼働のラインを複数持つ工場
お使いのシステムと連携
SCADAPLCとIoTセンサーMESERPCMMSPower BI
開発プロセス
- 1
ヒアリング
要件・ユーザー・成功指標を定義し、着手前に範囲と価格を確定。
- 2
設計
UXとアーキテクチャを設計。プロトタイプ承認後に開発へ。
- 3
開発
AIで加速したスプリント。毎週デモ、シニアがレビュー。
- 4
テスト
合意した範囲に対してQA・セキュリティ・性能を検証。
- 5
公開・保守
本番リリース、チームトレーニング、月次保守プラン。
AIトランスフォーメーションのほかの解決策
サービス全体を見る 経営層・財務 経営層・財務部門向けAIロードマップ 営業部門 営業部門向けAIロードマップ 人事 人事部門向けAIロードマップ マーケティング マーケティングチーム向けAIロードマップ IT・データ IT・データ部門向けAIロードマップ AIを全社に広げる組織 AI定着を支えるFDE(Forward Deployed Engineer) 工場・メーカー 工場向けAIロードマップ 病院・クリニックグループ 医療機関向けAIロードマップ 銀行・保険・証券 金融機関向けAIロードマップ 多店舗の小売業 小売業向けAIロードマップ 物流会社 運送・倉庫向けAIロードマップ 同族企業・中小企業 限られた予算で始めるAIロードマップ