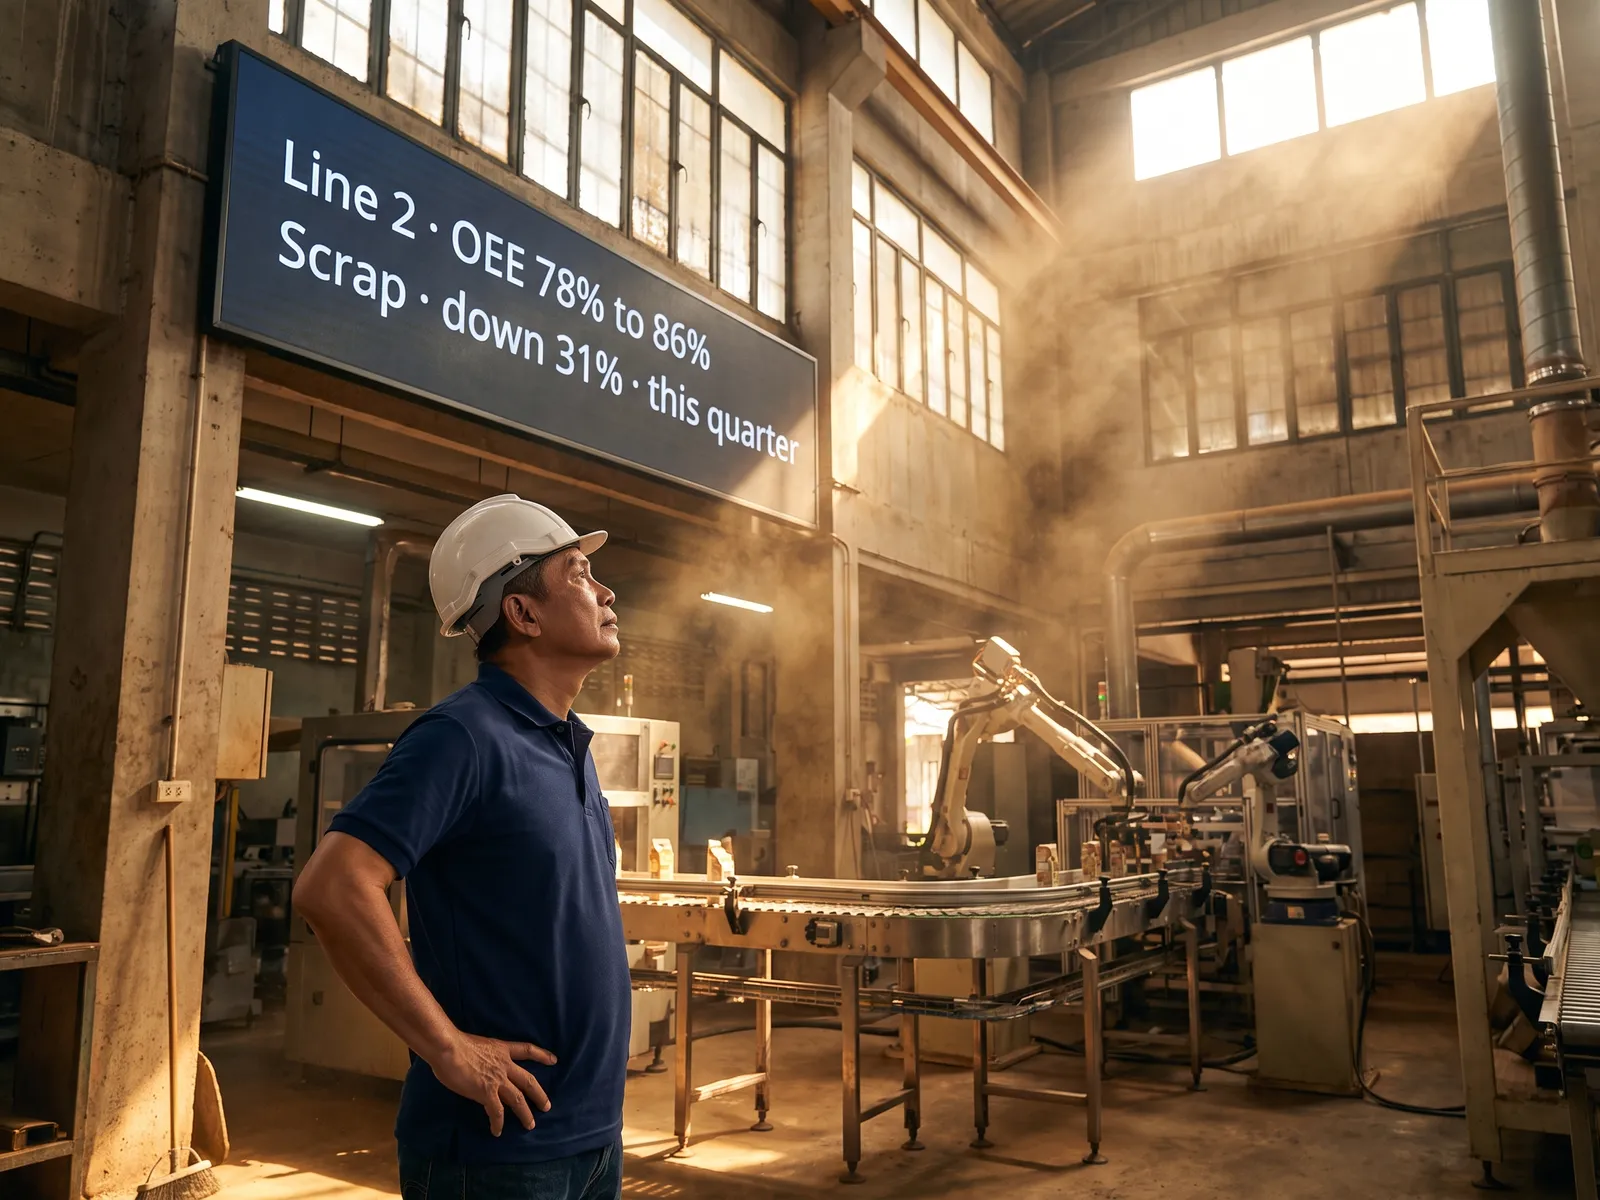
项目开始后产线多运行了多少小时,有数字可看;下一台设备要不要投资,根据第一台的效果决定,不必相信供应商的幻灯片。
 运营与生产
“机器坏了才知道要坏,整条线停一整天。传感器数据其实都有,就是从来没人看。”
我们常见的问题
很多工厂早已装好传感器,设备的温度、振动和电流数值每秒都在传入 SCADA,可这些数据最后只停留在控制室的屏幕上,设备坏之前没人回头看。维修记录则写在维修团队的本子里,或存在 Excel 里,从来没有和传感器数值放在一起对照。
结果就是设备在谁都没料到的时候坏掉,整条线停一整天等备件,订单延期。管理层从工具供应商那里听到“智能工厂”这个说法,却没有人能说清现有数据到底能做些什么。
我们的解决方法
我们先和生产主管、维修团队一起走一遍产线,看哪台设备停机最频繁、怎么坏的、坏之前传感器数值有什么征兆,然后直接告诉您:现有的历史数据够不够用来预测,还是需要先补采数据。如果需要补采,路线图会写明在哪里装什么、要等几个月。
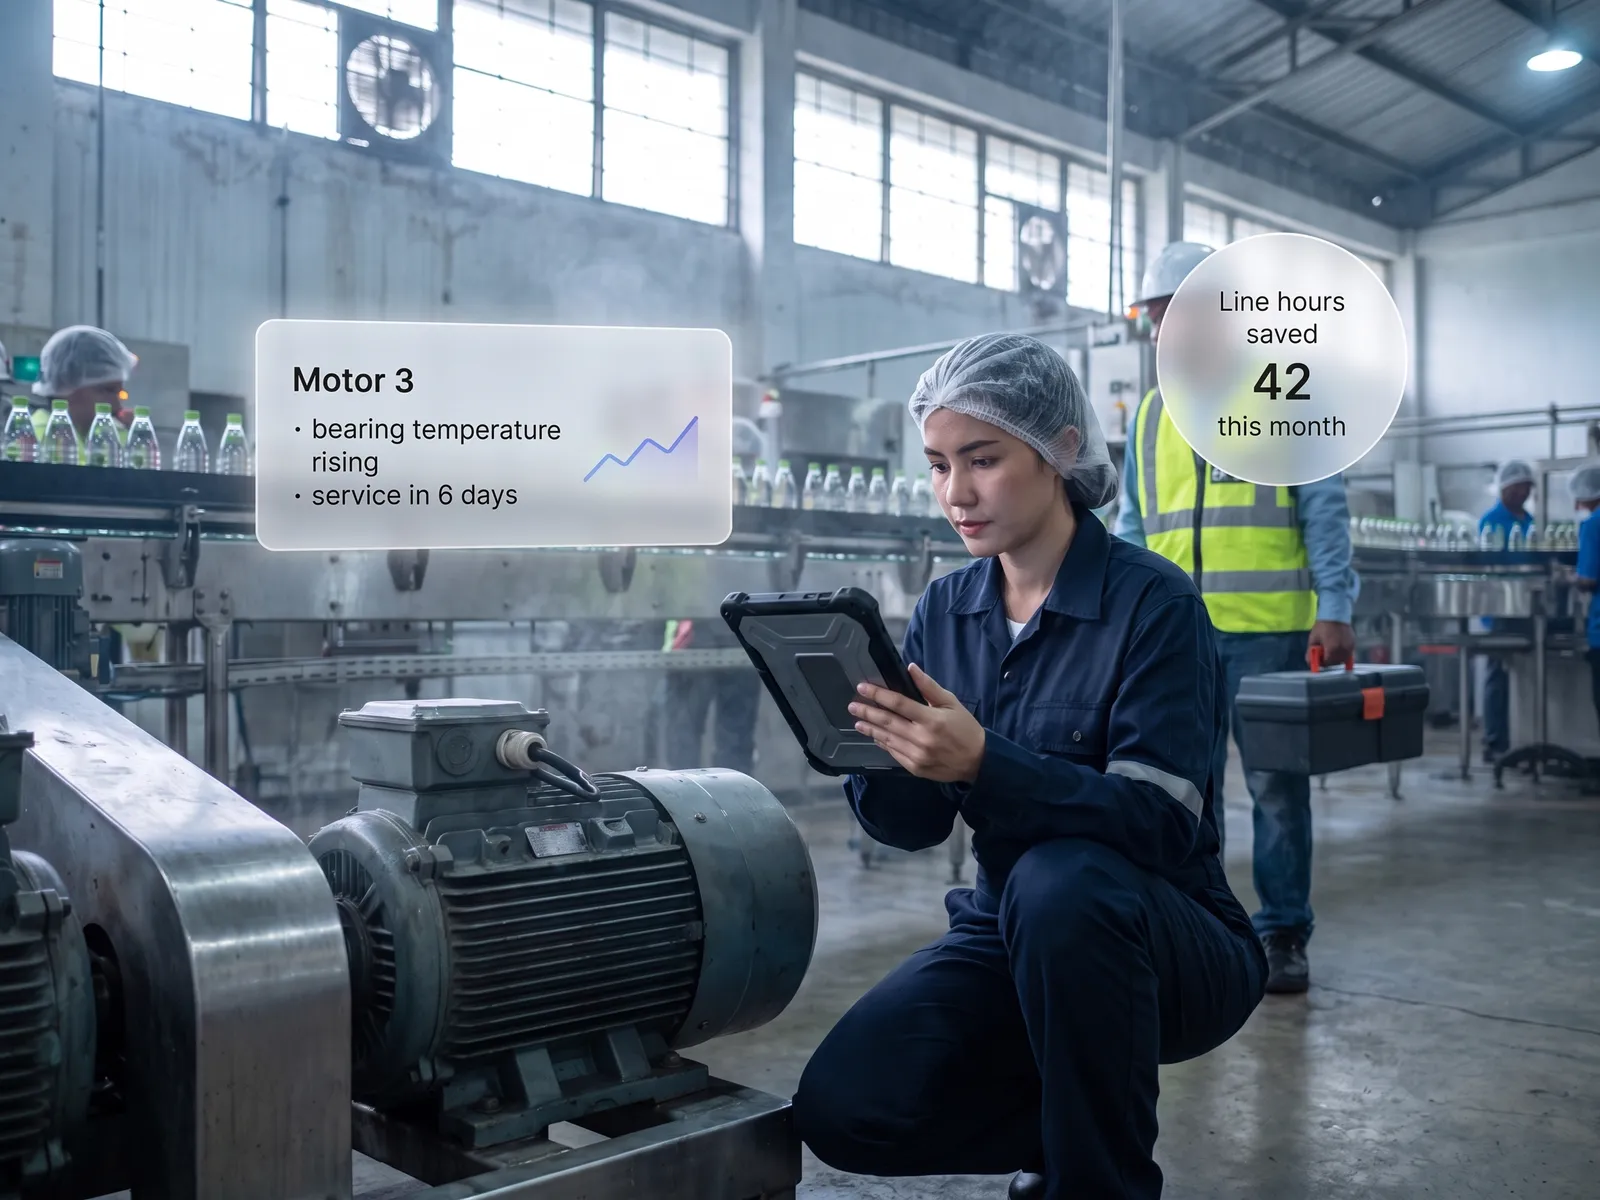
共同搭建的第一个系统只盯一台设备:读取 SCADA 数值,与以往几次故障前的规律对比,数值一旦开始偏离正常范围,就通过 LINE 通知维修团队,并指明是哪个数值、哪台设备。这样团队可以把维修排在原本就停线的时段,不必在班中紧急抢修。
停机和推迟生产计划仍由产线主管决定,系统只负责预警和提供数据。我们以产线运行小时数和紧急停机次数衡量效果,与项目开始前对比,等第一台设备的效果明确之后,再扩展到下一台。
系统如何运行
工作来源
- SCADA 和 PLC 的传感器数值
- CMMS 或维修本上的维修记录
- MES 或 ERP 的生产计划与产量
- 与生产主管和维修团队走产线
AI 做什么
- 评估数据能预测到什么程度
- 按回报排序应用场景
- 交付 90 天路线图
- 共同搭建第一台设备的预警
结果去向
- 通过 LINE 通知维修团队
- 工厂经理的设备状态仪表盘
- 下一阶段的传感器加装计划
- 自行解读结果、维护系统的维修团队
使用前后对比
使用前
使用后
产线停了才知道设备坏了
维修团队在故障前收到 LINE 预警,在原本停线的时段维修
传感器数据每秒都在存,却没人打开
传感器数值和维修记录并排显示在同一个屏幕上
买了智能工厂工具,不知道从哪里开始
第一台设备效果可衡量,下一台是哪台也有计划
您将获得
- 01
设备数据评估报告:哪个传感器采集什么、有几个月的历史数据,现有维修记录是否足以预测故障
- 02
按回报排序的生产应用场景清单,例如故障预警、摄像头质检、生产排程、现场产量记录
- 03
90 天路线图,选定一台设备或一条产线作为起点,写明哪里需要加装传感器、用什么指标衡量效果
- 04
共同搭建的第一个系统:针对停机最频繁设备的预警系统,读取传感器数值和维修记录,数值开始异常时通过 LINE 通知维修团队
- 05
规定停机和调整生产计划由谁决定,并举办工作坊,让产线主管和维修团队自己解读结果、维护系统
各方的收获
我们通过 OPC UA 或历史数据库(Historian)以只读方式读取 SCADA 或 PLC 的数值,不碰控制回路。如果公司政策不允许数据外流,系统可以部署在工厂内网。
维修团队不再需要在班中赶去紧急抢修,产线主管也能提前知道这周要盯紧哪台设备。
适合哪些企业
食品饮料工厂汽车零部件和电子产品包装和塑料建材拥有多条连续生产线的工厂
对接您现有的系统
SCADAPLC 和 IoT 传感器MESERPCMMSPower BI
开发流程
- 1
需求梳理
明确需求、用户与成功指标,开工前锁定范围与价格。
- 2
设计
设计 UX 与系统架构,原型确认后才进入开发。
- 3
开发
AI 加速的迭代冲刺,每周演示,资深工程师评审。
- 4
测试
按约定范围验证质量、安全与性能。
- 5
上线与维护
生产部署、团队培训与月度维护计划。